ERW焊接DN500天然气管道防腐厂家选择与管材栏目要点解析
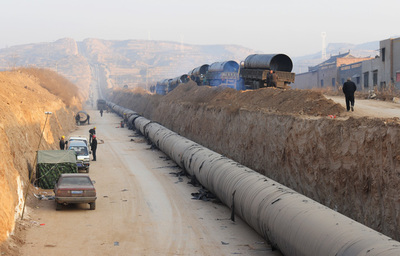
一、ERW焊接DN500管道的工程定位
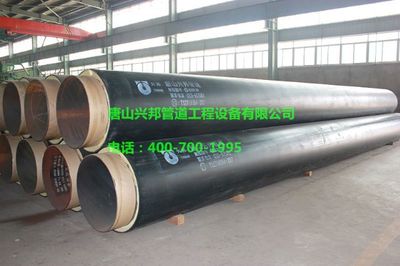
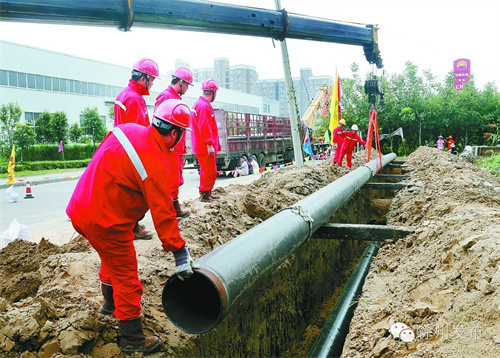
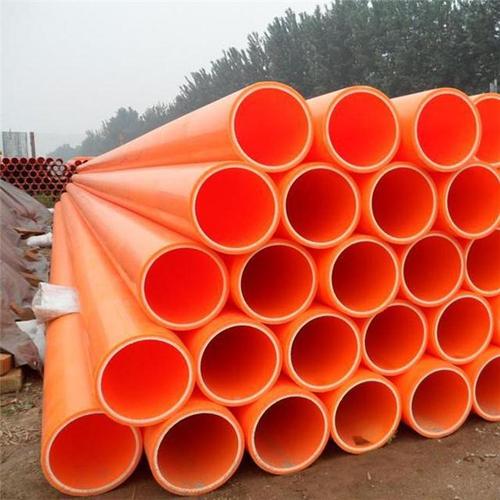
ERW(Electric Resistance Welding,电阻焊)直缝高频焊管因其生产效率高、壁厚均匀、成本可控,在中低压天然气输送领域应用广泛。DN500(公称直径500mm,外径约508mm)属于中等口径干线及城市燃气次高压管道的主流规格,常见壁厚范围为6~12mm,材质多选用L245、L290、L360(GB/T 9711)或API 5L Gr.B~X60。ERW焊缝为纵向直缝,焊缝区域组织与母材存在差异,因此对防腐层的附着力和完整性提出更高要求。
在天然气管道工程中,管材栏目是需要重点标注的信息板块,包括管径、壁厚、钢级、执行标准、焊缝形式、防腐层类型及执行规范等。一份完整的管材栏目能帮助采购方、施工方与监理方快速核对技术参数,避免混料与错用。
二、天然气管道防腐层的选型逻辑
天然气管道防腐需同时考虑外腐蚀与内腐蚀两个层面:
外防腐层常见方案包括:
- 3PE(三层聚乙烯):环氧粉末底漆+胶粘剂+聚乙烯外护层,适用于埋地干线和穿越段,抗机械损伤能力强,是目前DN500天然气管道的主流选择;
- FBE(熔结环氧粉末):单层环氧粉末,附着力好、耐阴极剥离,适用于温度较高或空间受限场景;
- 2PE/2PP:两层结构,成本较低,适用于中低腐蚀等级环境;
- 环氧煤沥青+玻璃布:传统方案,逐步被3PE替代,多用于修复或零星工程。
内防腐方面,天然气若含H₂S、CO₂或凝析水,需考虑内壁减阻防腐涂层(如环氧内涂),既降低摩阻又减缓内腐蚀。
选型时需综合土壤腐蚀等级、地下水位、杂散电流、运行温度、施工方式(定向钻穿越需加强外护层)等因素。
三、防腐厂家筛选的关键指标
选择ERW焊接DN500天然气管道防腐厂家,不能仅看报价,应重点核查以下维度:
- 资质与标准执行:是否具备GB/T 23257(埋地钢质管道聚乙烯防腐层)、SY/T 0413、ISO 21809等标准的生产与检测能力;是否通过API Q1、ISO 9001体系认证。
- 前处理工艺:抛丸除锈等级应达到Sa2.5级,锚纹深度40~100μm,这是保证涂层附着力基础。
- 涂敷装备:是否具备DN500规格的3PE生产线、中频加热能力与在线测厚、电火花检漏设备。
- 检测能力:剥离强度、阴极剥离、抗冲击、耐候老化、水浸试验等出厂检测项目是否齐全,能否提供第三方检测报告。
- 交付与配套:能否按管材栏目要求的定尺长度、坡口形式、端口预留(补口段)进行配套供货,是否提供补口材料匹配建议。
- 工程业绩:同类DN500及以上天然气管道项目的供货案例,尤其是穿越段、高水位段的应用经验。
四、管材栏目编写建议
在管道工程物资采购文件中,管材栏目建议按以下字段填列:
| 栏目 | 示例内容 |
|---|---|
| 管材类型 | ERW直缝高频焊管 |
| 公称直径 | DN500(Φ508) |
| 壁厚/钢级 | 8.0mm / L290(X42) |
| 执行标准 | GB/T 9711-2017 PSL2 |
| 焊缝形式 | 直缝ERW |
| 外防腐 | 3PE加强级,GB/T 23257 |
| 内防腐 | 环氧内涂(如需) |
| 定尺长度 | 12m |
| 补口方式 | 热收缩带/电热熔套 |
栏目信息应与防腐厂家的涂敷能力逐一对应,避免出现“管材规格与防腐线能力不匹配”的采购风险。
五、常见问题与风险提示
- ERW焊缝与涂层附着力:焊缝余高区域易出现涂层减薄,应在技术协议中明确焊缝处涂层厚度下限与检测方法;
- 端口预留:采购时须明确管端预留长度(一般150~200mm不打磨涂敷),保证现场补口质量;
- 冬季施工:低温环境下3PE柔韧性下降,需核对厂家产品的低温冲击指标;
- 混批风险:不同厂家防腐层配方差异大,同一工程宜统一厂家供货,避免补口材料不兼容。
综上,ERW焊接DN500天然气管道防腐厂家的选择,应围绕标准执行、前处理与涂敷能力、检测配套、管材栏目参数匹配四条主线展开,将技术协议与栏目信息对齐,才能从源头保障管道工程的长期运行安全。
如若转载,请注明出处:http://www.nbjy0574.com/product/27.html
更新时间:2026-10-24 14:22:03